数控车床与加工中心在批量生产中的工艺选型对比
📅 2026-10-23
🔖 山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造
批量生产场景下,数控车床与加工中心的选型直接决定产线节拍与单件成本。以回转体零件为例,数控车床单件循环时间通常在45秒至3分钟之间,而加工中心因涉及换刀与多面加工,节拍往往拉长至3至8分钟。但后者可一次装夹完成铣、钻、攻丝等多道工序,减少重复定位误差——这正是工艺选型的核心矛盾所在。
一、两类设备的关键参数对比
从批量生产的实际数据看,选型需关注以下硬指标:
- 定位精度:数控车床重复定位精度约0.005mm,加工中心(立式)约0.008mm,但加工中心多工序累积误差更可控。
- 换刀时间:加工中心刀对刀换刀通常1.5至3秒,直接影响辅助工时占比。
- 装夹次数:回转体零件在车床上一般1至2次装夹,复杂箱体件在加工中心可压缩至1次。
山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造——公司在两类设备的刚性结构与主轴配置上均有成熟方案,可根据零件族特征匹配。
二、选型的三个判断节点
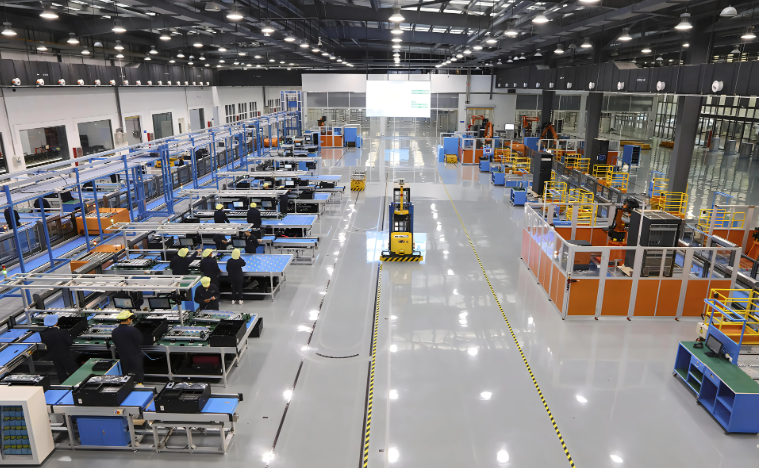
第一看零件几何特征:回转体占比超过70%的订单,数控车床的性价比优势明显;第二看工序集中度,若零件需3面以上加工且位置公差要求≤0.02mm,加工中心更稳妥;第三看批量规模,月产5000件以下的中小批量,加工中心的柔性换型能力可抵消节拍劣势。值得注意的是,车铣复合与液压机、剪板折弯机的前后道衔接也需纳入产线平衡计算。
三、常见问题与注意事项
实际落地中,不少用户忽视夹具与刀具的匹配成本。加工中心若采用专用夹具,换型时间可能从20分钟升至1小时以上,反而削弱柔性。另一个高频问题是热变形补偿:连续批量加工4小时后,车床主轴热伸长可达0.01至0.02mm,需在程序中预留补偿量。建议在选型阶段即与机床制造方确认热平衡测试报告。
回到工艺本质,数控车床与加工中心并非替代关系,而是按零件族分工。山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造——在批量生产中,合理的做法是以数控车床承担回转体粗精车,加工中心负责非回转面与交叉孔系,再通过液压机与剪板折弯机完成钣金件配套,形成节拍匹配的单元化产线。