液压机与数控车床在金属成形加工中的工艺差异科普
走进任何一个金属加工车间,你都能直观感受到两类设备的"性格"截然不同:液压机运转时低沉有力,像一位沉稳的铁匠;数控车床则高速旋转、刀走龙蛇,更像一位精密的雕刻师。这种差异并非偶然,而是由成形机理决定的。
成形逻辑的根本分野
液压机依靠帕斯卡原理,通过液压油传递静压力,对板材、棒料施加整体或局部挤压,使材料发生塑性流动。以我公司Y32系列四柱液压机为例,公称压力从100吨到315吨不等,滑块行程速度可调至8mm/s以下,适合深拉伸、冷挤压等需要"慢工出细活"的工况。数控车床走的则是另一条路——工件旋转、刀具直线进给,通过切削去除材料来获得目标几何精度。前者是"做加法"(材料流动成形),后者是"做减法"(材料去除成形),这个底层逻辑决定了后续所有工艺参数的走向。
力与精度的不同权重
液压机工艺关注的核心指标是压力吨位、行程速度和保压时间。在拉伸不锈钢薄板时,压边力与拉伸力的匹配稍有偏差,就会出现起皱或拉裂——这类问题靠调整数控系统参数是解决不了的,得靠工艺工程师对材料屈服强度和模具间隙的经验判断。
数控车床的工艺重心则落在主轴转速、进给量和切削深度的三维匹配上。以加工45#钢轴类件为例,粗车时线速度通常控制在120~180m/min,精车可提升至220m/min以上,表面粗糙度Ra值能稳定做到1.6μm。这些参数直接写在加工程序里,对操作者经验的依赖度反而低于液压成形。
设备选型的现实考量
不少客户在采购时容易混淆两类设备的适用边界。这里给几条实操建议:
- 大批量板材成形(如法兰盘压制、封头拉伸)优先选液压机,模具摊销成本低、单件效率高;
- 回转体零件的精加工(如轴类、盘套类)用数控车床,尺寸一致性可达IT7级;
- 若工件同时涉及成形与后续精加工,可考虑液压机开坯+加工中心或数控车床精修的复合路线,避免一道工序包打天下。
山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造——产品线覆盖了从下料、成形到精加工的主要环节,选型时不妨把完整工艺链放在一起评估,比单台设备比价更有意义。
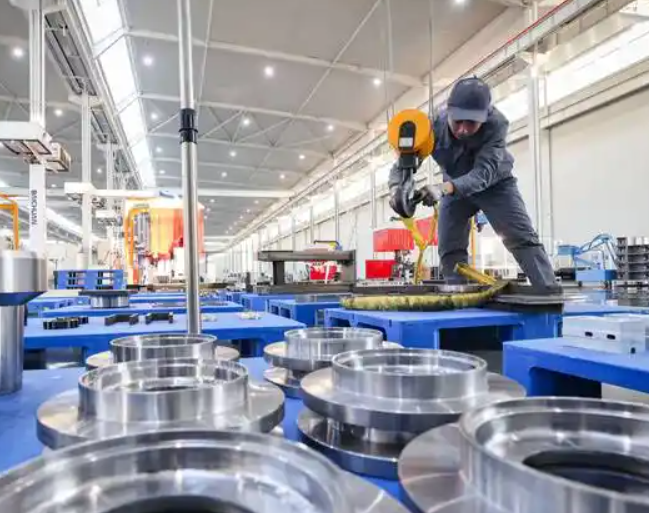
说到底,液压机和数控车床不存在谁替代谁的问题。理解它们在力与精度上的不同侧重,才能让每台设备在产线上待在对的位置。这也是我们做机床制造这些年最深的体会:设备是死的,工艺路线是活的。