数控车床加工精度影响因素分析及工艺优化方案
📅 2026-10-28
🔖 山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造
数控车床的加工精度直接决定零件的互换性与装配质量。在实际生产中,影响精度的因素往往不是单一环节,而是机械、热变形、刀具与工艺参数共同作用的结果。山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造,在长期服务客户的过程中积累了大量现场调试数据,下面结合实践展开分析。
一、影响加工精度的主要因素
从机床本体来看,主轴径向跳动与导轨直线度是基础性误差源。以常见CK6140机型为例,主轴端面跳动若超过0.008mm,精车外圆时圆度误差会明显放大。进给系统的反向间隙同样不可忽视,X轴反向间隙超过0.01mm时,端面加工容易出现让刀痕。
热变形的影响常被低估。主轴连续运转2小时后,温升可达15~20℃,轴向热伸长量约0.02~0.04mm,直接反映在长度尺寸的漂移上。刀具磨损则属于渐进性误差,硬质合金刀片加工45钢时,后刀面磨损量VB超过0.3mm后,尺寸分散度显著增大。
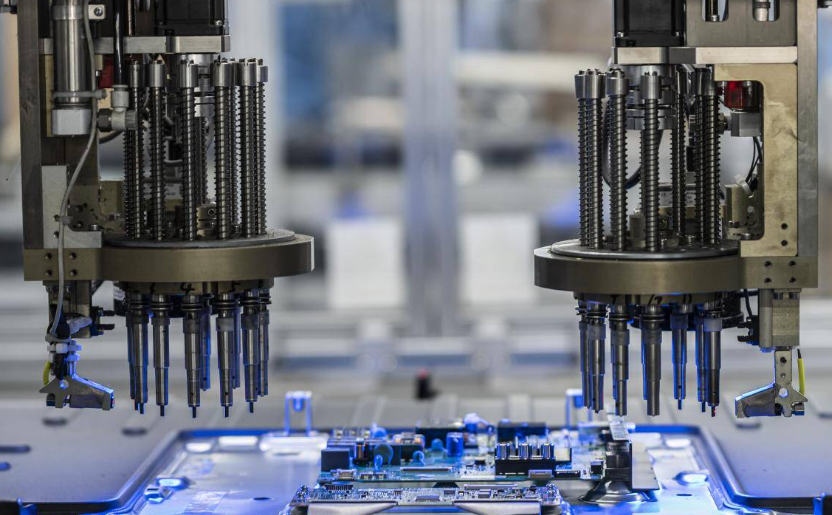
二、工艺优化关键参数
针对上述因素,可从以下环节着手调整:
- 预紧与补偿:滚珠丝杠预紧力控制在额定动载荷的5%~8%,配合系统反向间隙补偿,可将定位误差压至0.005mm以内;
- 切削参数匹配:精车阶段建议切削深度0.2~0.5mm、进给量0.08~0.15mm/r,线速度按材料选取,45钢约120~150m/min;
- 热平衡管理:开机后空运转20~30分钟再进入精加工,必要时开启主轴油冷机,将温升控制在8℃以内。
三、注意事项与常见问题
装夹方式对薄壁件精度影响极大,三爪卡盘夹紧力过大会引起工件弹性变形,松开后回弹造成圆度超差,建议改用软爪或轴向压紧。常见问题中,尺寸不稳定多指向热变形与刀具磨损,表面粗糙度不达标则需排查主轴振动与进给爬行。山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造,建议用户建立定期精度检验台账,每季度检测一次几何精度。
精度的稳定性是设计、装配与工艺协同的结果。把补偿做在前端、把热平衡纳入日常规范,才能真正把机床能力转化为零件质量。