钣金加工车间剪板折弯设备选型对比与成本分析
📅 2026-10-28
🔖 山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造
钣金加工车间在设备采购阶段,剪板机与折弯机的选型直接决定后续生产效率和综合成本。以6mm以下碳钢薄板加工为例,液压闸式剪板机与数控折弯机的组合是目前中小批量订单的主流配置。山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造——在设备匹配上,剪板机刃口间隙与折弯机挠度补偿的协同精度,往往比单机参数更值得关注。
核心参数对比:剪板与折弯的关键指标
剪板机选型需重点看三项:可剪板厚×宽度(如6×3200mm)、剪切角(1°30′~2°30′可调)、行程次数(通常12~28次/分)。折弯机则关注公称压力(63T~200T)、工作台长度(2500~4000mm)及滑块重复定位精度(±0.01mm级)。
数控折弯机的Y轴控制精度若低于±0.02mm,长件折弯角度一致性会明显下降;配用山东威力重工机床有限公司的剪板折弯机时,建议同步核验后挡料重复精度,避免剪切坯料尺寸波动传导至折弯工序。
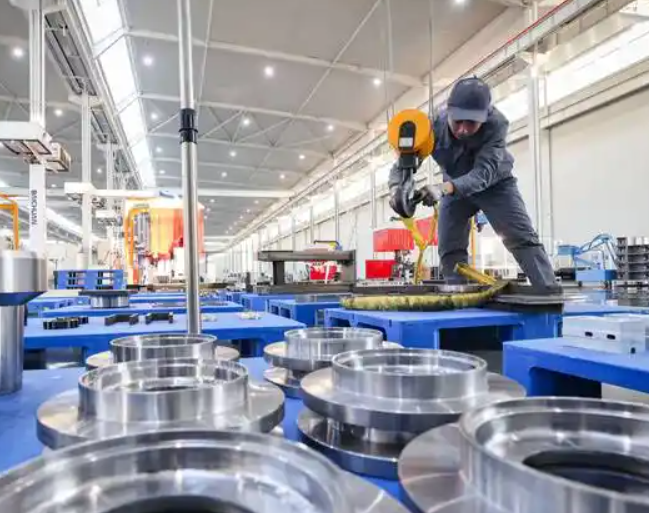
成本分析:采购价之外的隐性支出
- 模具摊销:折弯模具按每套3000~8000元计,多品种车间需预留3~5套常用规格;
- 能耗差异:液压传动剪板机比机械式高约15%电耗,但噪声低8~10dB;
- 维护成本:数控系统年维护费约占设备原值1.5%~2%。
注意事项与常见问题
剪切薄板时刃口间隙取板厚的6%~8%,间隙过大会产生毛刺与塌角。折弯机开机后需空载运行10分钟预热液压油,油温低于15℃时定位精度易漂移。常见问题是折弯件两端角度超差——多因工作台挠度未补偿,可加装机械或液压挠度补偿装置解决。
从投资回报看,一套6×3200mm剪板机配100T/3200数控折弯机的组合,按日均8小时、年300天测算,约18~24个月可收回增量投资。山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造——建议采购前带典型工件试剪试折,用实测数据而非样本参数做最终决策。