山东威力重工加工中心系列产品技术优势解析
在汽车零部件、3C电子和模具加工车间里,设备连续运转时精度衰减快、换刀节拍跟不上、铸件刚性不足导致振纹——这些是加工中心用户反馈最集中的问题。山东威力重工机床有限公司在走访百余家客户后发现,多数故障并非操作不当,而是机床基础结构与热管理设计存在短板。这正是我们重新梳理加工中心系列产品技术逻辑的出发点。
刚性从床身开始:材料与筋板布局的取舍
加工中心的切削稳定性,七成取决于床身与立柱的静态刚性。威力重工加工中心系列采用高强度米汉纳铸铁整体铸造,床身内部按蜂窝状交叉筋板布置,立柱则采用箱中箱对称结构。与常见单壁筋板相比,这种布局在重切削工况下可将振动幅值降低约30%。铸件经两次时效处理,残余应力释放更彻底,长期使用不易变形。
主轴与进给系统的匹配逻辑
主轴转速高不等于加工效率高。我们的立式加工中心标配BT40主轴单元,采用套筒式冷却回路,轴承外圈温差控制在2℃以内,连续加工4小时主轴轴向热伸长不超过0.01mm。三轴进给搭配高刚性滚柱直线导轨与C3级滚珠丝杠,快移速度可达48m/min,在模具行业常见的深腔加工中,Z轴伺服增益经过专门调校,避免下刀瞬间的过冲。
- 换刀系统:圆盘式刀库采用凸轮分割机构,换刀时间1.8秒(刀对刀),比普通刀臂式结构缩短约0.6秒;
- 热管理:主轴箱与丝杠独立温控,环境温度波动±5℃时仍能保持定位精度;
- 数控系统:可选配FANUC或西门子方案,参数与机械特性出厂前已完成匹配调试。
和同类设备比,差异体现在哪
以同规格立式加工中心为例,部分设备标称定位精度0.008mm,但实际批量加工中因丝杠预拉伸不足,下午时段的尺寸散差明显变大。威力重工在装配环节对丝杠施加预拉伸载荷,并做48小时跑合测试,定位精度重复性稳定在0.005mm以内。这种差异在单件打样时不易察觉,放到月产万件的产线上,就是废品率的差距。
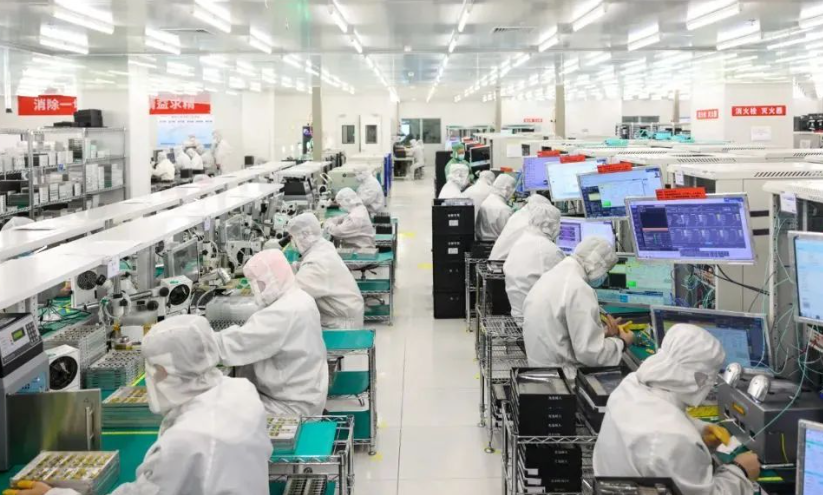
山东威力重工机床有限公司:液压机,数控车床,加工中心,剪板折弯机,机床制造——产品线覆盖从下料、成形到精密加工的多道工序。加工中心与公司液压机、剪板折弯机在同一个工艺链上配套使用时,接口参数和节拍规划可以统一协调,减少用户多头采购的适配成本。
选型时建议把典型工件材质、切削用量和精度要求三项数据交给技术人员做工艺校核,而不是只看样本上的最大行程和主轴转速。威力重工提供试切服务,用您的毛坯实际走一刀,比任何参数表都更有说服力。